


Dvojvretenový CNC sústruh radu 208


Video o produkte
Konfigurácia produktu
Úvod
VežičkaDdizajnPvýkon
Integrovaná konštrukcia s pozitívnou osou Y je vysoko tuhá, odolná a má lepší výkon ako interpolačná os Y.
· Plynulejšie a plynulejšie spracovanie rovinných kontúr
·Ľahšie spracovanie zložitých zakrivených povrchov a kontúr
V porovnaní s „interpoláciou Y“ má „pozitívna os Y“ zjavné výhody pri rovinnom frézovaní. Pohyb osi Y pri „pozitívnej osi Y“ je kolmý na os X a ide o jednoosový pohyb. Pohyb osi Y pri „interpolácii Y“ slúži na interpoláciu priamky prostredníctvom súčasného pohybu osí X a Y. V porovnaní s „pozitívnou osou Y“ pre rovinnosť roviny frézovania je spracovanie pri „pozitívnej osi Y“ zjavne jasné a plynulé.
PriamyDroztrhnúťSsynchronizovanýEelektrickýSpindle
Vysoká tuhosť, vysoký krútiaci moment, vyššia účinnosť, lepšia povrchová úprava, presnejšie indexovanie.
Všetky hlavné časti CNC strojov sú vyrobené z liatiny HT300 s extrémne silnou schopnosťou tlmenia nárazov.
Vlastnosti obrábacích strojov s elektrickými vretenami s priamym pohonom
● Presnosť polohovania inkrementálneho enkodéra s magnetickým krúžkom (sínus a kosínus): 20 oblúkových sekúnd,
Presnosť indexovania osi C: 40 oblúkových sekúnd
●Rýchla rýchlosť odozvy pri štarte a zastavení, šetrí čas obrábacieho stroja a efektívne zlepšuje výrobnú kapacitu
● Malé rezné zaťaženie, úspora energie a energie, lepšia ochrana obrábacích strojov a predĺžená životnosť
● Účinne eliminuje vibrácie vretena, má dobrý vyvažovací účinok, dobrý povrch a zlepšuje povrchovú úpravu obrobkov
(Výhody sústruženia namiesto brúsenia, vzhľad tvrdého sústruženia, drsnosť povrchu Ra 0,2 μm)
· Vretenový motor je vybavený chladiacim systémom, ktorý potláča vplyv tepelného posunutia a zabezpečuje, že vreteno naďalej pracuje pri konštantnej teplote.
(Presnosť hádzania na konci hrotu je do 0,002 mm, čo zaisťuje stabilnejšiu presnosť)
· Synchrónne vreteno s priamym pohonom namontované vzadu, pohodlnejšia inštalácia a údržba
· A2-5: 7016AC – dva vpredu, dva vzadu
· A2-6: predný NN3020+100BAR10S, zadný NN3018
A2-8: predná NN3024+BT022B*2, zadná NN3022
Ťažký-DutyCastIronBázaAnd Ckomponenty
Všetky odliatky sú optimalizované pomocou metódy konečných prvkov (FEA), aby sa znížila deformácia a schopnosť tlmiť nárazy pri zdvihnutí. Odliatky hlavných sérií CNC sústruhov sú vystužené rebrami pre zvýšenie tuhosti a tepelnej stability. Kompaktné a symetrické odliatky vreteníka a koníka ďalej zvyšujú tuhosť a zabezpečujú vysokú presnosť polohovania a opakovateľnosť.
Technické špecifikácie
| Položka | Meno | Jednotka | 208MS | 208MSY |
| Cestovanie | Maximálny priemer otáčania lôžka | mm | Φ680 | Φ700 |
| Max. priemer obrábania | mm | Φ370 | Φ300 | |
| Maximálny priemer otáčania na držiaku nástroja | mm | Φ300 | Φ300 | |
| Maximálna dĺžka spracovania | mm | 420 | 400 | |
| Vzdialenosť medzi dvoma stredmi | mm | - | - | |
| Spindle Valec Chuck | Vretenový nos | ASA | A2-6 | A2-6 |
| Hydraulický valec/skľučovadlo | Palec | 8'' | 8'' | |
| Priemer otvoru vretena | mm | Φ79/66 | Φ79/66 | |
| Maximálny priemer otvoru tyče | mm | Φ65/52 | Φ65/52 | |
| Maximálna rýchlosť vretena | otáčky za minútu | 4300 | 4300 | |
| Výkon vretenového motora | kw | 18/22 | 18/22 | |
| Krútiaci moment vretenového motora | Nm | 91-227 | 91-227 | |
| Pod-Spindle Valec Chuck | Pod-Vretenový nos | ASA | A2-5 | A2-5 |
| Pod-Hydraulický valec/skľučovadlo | Palec | 6„ | 6„ | |
| Pod-Priemer otvoru vretena | mm | Φ56 | Φ56 | |
| Pod-Maximálny priemer otvoru tyče | mm | Φ46 | Φ46 | |
| Pod-Maximálna rýchlosť vretena | otáčky za minútu | 5500 | 5500 | |
| Pod-Výkon vretenového motora | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFpotrebaPparametre | Výkon motora X | kw | 2,5 | 2,5 |
| Výkon motora Y | kw | - | 1.2 | |
| Výkon motora Z | kw | 2,5 | 2,5 | |
| Svýkon motora | Kw | 1.2 | 1.2 | |
| Xpohyb osi | mm | 236 | 204 | |
| Ypohyb osi | mm | - | 100±50 | |
| Zpohyb osi | mm | 510 | 492 | |
| Špecifikácie koľajníc osí X/Z | špecifikácia | 35 valčekov | 35 valčekov | |
| Špecifikácie koľajnice osi Y | špecifikácia | 25 valčekov | 25 valčekov | |
| Pohyb osi S | mm | 600 | 600 | |
| Xrýchly pohyb osi | mm/min | 20 | 20 | |
| Zrýchly pohyb osi | mm/min | 20 | 20 | |
| Yrýchly pohyb osi | mm/min | - | 8 | |
| Srýchly pohyb osi | mm/min | 24 | 24 | |
| Servopohon VežičkaPparametre | Typ motorovej veže | / | BMT55 | BMT55 |
| Stanica s nástrojmi | / | 12T | 12T | |
| Výkon motora M | kw | 5,5 | 5,5 | |
| Krútiaci moment motora osi M | Nm | 35 | 35 | |
| Maximálna rýchlosť výkonovej hlavy | otáčky za minútu | 6000 | 6000 | |
| Špecifikácie držiaka nástroja s vonkajším priemerom | mm | 25*25 | 25*25 | |
| Špecifikácie držiaka nástroja s vnútorným priemerom | mm | Φ40 | Φ40 | |
| Čas výmeny susedného nástroja | sekunda | 0,15 | 0,15 | |
| Presnosť polohovania | / | ±2” | ±2” | |
| Opakujte presnosť polohovania | / | ±1” | ±1” | |
| KoníkPparametre | Programovateľný hydraulický koník | / | - | - |
| Koník Max. zdvih | mm | - |
| |
| Priemer objímky | mm | - |
| |
| Cesta rukáva | mm | - |
| |
| Zúženie objímky | / | - |
| |
| Rozmery | Celkové rozmery | m | 2800*2100*1800 | 2700*2400*2000 |
| Hmotnosť stroja cca. | kg | 5900 | 5300 | |
| Iné | Objem nádrže na reznú kvapalinu | L | 150 | 150 |
| Výkon čerpadla chladiacej vody | kw | 0,75 | 0,75 | |
| Objem skrine hydraulickej jednotky | L | 40 | 40 | |
| Výkon motora hydraulického olejového čerpadla | kw | 1,5 | 1,5 | |
| Objem nádrže na mazací olej | L | 2 | 2 | |
| Výkon motora automatického mazacieho čerpadla | kw | 50 | 50 |
Úvod do konfigurácie
ĽahšieTo Use And MrudaPmocný
●Úplne vylepšený dizajn
●Vybavené systémom i HMI
●Vybavené najnovšou CNC a servo technológiou od spoločnosti FANUC
●Štandardizované s personalizovanými funkciami
●Rozšírená pamäťová kapacita
ĽahkosťOf Use
Zabráňte náhlym prestojom strojov prostredníctvom preventívnej údržby
●Bohaté funkcie predikcie porúch
Jednoducho lokalizujte miesto poruchy a skráťte čas obnovy
●Diagnostické/údržbové funkcie
Vysoký výkon spracovania
SkrátenéCcyklusTčas
●Vysokoúčinná technológia spracovania
Dosiahnite vysokokvalitné spracovanie
Technológia jemného povrchového spracovania
●Diagnostická/údržbová funkcia
VysokáOoperáciaRjedol
Vždy podporovať rôzne operácie na mieste spracovania
●FANUC
PersonalizovanéSobrazovkaIs EasierTo Use
●Štandardizovaná personalizovaná funkcia
Iniciatívy v oblasti internetu vecí
●Podpora širokej škály lokálnych sietí
THKBvšetkySposádka
· Trieda C3 s použitím vysoko presnej guľôčkovej skrutky s predpätím matice a predpätím skrutky na elimináciu vôle a predĺženia spôsobeného nárastom teploty, vykazujúca vynikajúcu presnosť polohovania a opakovateľnosti.
· Priamy pohon servomotora na zníženie chyby vôle.
THKRollerLv uchuGsprievodca
· Trieda P s ultra vysokou tuhosťou, presná trieda SRG, lineárne vedenie s nulovou vôľou, oblúkové rezanie, skosené rezanie, relatívne rovnomerná textúra povrchu. Vhodné pre vysokorýchlostnú prevádzku, výrazne znižuje výkon potrebný pre CNC obrábacie stroje.
· Valenie namiesto kĺzania, malá strata trením, citlivá odozva, vysoká presnosť polohovania. Dokáže uniesť zaťaženie v smere pohybu súčasne a kontaktná plocha koľajnice je počas zaťaženia stále vo viacbodovom kontakte a tuhosť rezu sa nezníži.
· Jednoduchá montáž, vysoká zameniteľnosť a jednoduchá štruktúra mazania; miera opotrebenia je veľmi malá a životnosť je dlhá.
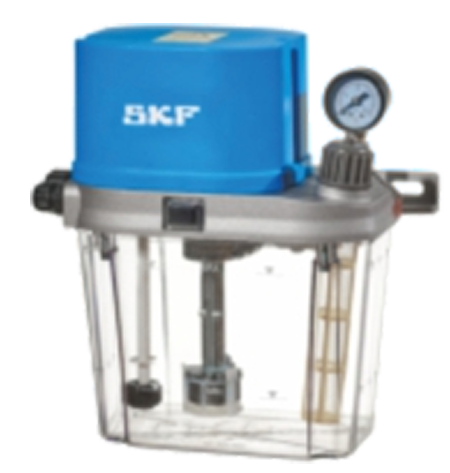
SKFBklasy/OchorľavýMstroj
· Automatická maznica spĺňa potreby rôznych aplikácií, je vhodná pre rôzne pracovné podmienky, spoľahlivé produkty, flexibilné použitie.
· Spĺňajú potreby mazania ložísk pri vysokých teplotách, silných vibráciách a nebezpečnom prostredí.
Každý mazací bod používa volumetrický proporcionálny rozdeľovač na riadenie množstva maziva a CNC sústruh môže byť riadený PLC pre presné dodávanie oleja.
VežičkaDdizajnPvýkon
Integrovaná konštrukcia s pozitívnou osou Y je vysoko tuhá, odolná a má lepší výkon ako interpolačná os Y.
· Plynulejšie a plynulejšie spracovanie rovinných kontúr
·Ľahšie spracovanie zložitých zakrivených povrchov a kontúr
V porovnaní s „interpoláciou Y“ má „pozitívna os Y“ zjavné výhody pri rovinnom frézovaní. Pohyb osi Y pri „pozitívnej osi Y“ je kolmý na os X a ide o jednoosový pohyb. Pohyb osi Y pri „interpolácii Y“ slúži na interpoláciu priamky prostredníctvom súčasného pohybu osí X a Y. V porovnaní s „pozitívnou osou Y“ pre rovinnosť roviny frézovania je spracovanie pri „pozitívnej osi Y“ zjavne jasné a plynulé.
PriamyDroztrhnúťSsynchronizovanýEelektrickýSpindle
Vysoká tuhosť, vysoký krútiaci moment, vyššia účinnosť, lepšia povrchová úprava, presnejšie indexovanie.
Všetky hlavné časti stroja sú vyrobené z liatiny HT300 s extrémne silnou schopnosťou tlmenia nárazov.
Vlastnosti obrábacích strojov s elektrickými vretenami s priamym pohonom
● Presnosť polohovania inkrementálneho enkodéra s magnetickým krúžkom (sínus a kosínus): 20 oblúkových sekúnd,
Presnosť indexovania osi C: 40 oblúkových sekúnd
●Rýchla rýchlosť odozvy pri štarte a zastavení, šetrí čas obrábacieho stroja a efektívne zlepšuje výrobnú kapacitu
● Malé rezné zaťaženie, úspora energie a energie, lepšia ochrana obrábacích strojov a predĺžená životnosť
● Účinne eliminuje vibrácie vretena, má dobrý vyvažovací účinok, dobrý povrch a zlepšuje povrchovú úpravu obrobkov
(Výhody sústruženia namiesto brúsenia, vzhľad tvrdého sústruženia, drsnosť povrchu Ra 0,2 μm)
· Vretenový motor je vybavený chladiacim systémom, ktorý potláča vplyv tepelného posunutia a zabezpečuje, že vreteno naďalej pracuje pri konštantnej teplote.
(Presnosť hádzania na konci hrotu je do 0,002 mm, čo zaisťuje stabilnejšiu presnosť)
· Synchrónne vreteno s priamym pohonom namontované vzadu, pohodlnejšia inštalácia a údržba
· A2-5: 7016AC – dva vpredu, dva vzadu
· A2-6: predný NN3020+100BAR10S, zadný NN3018
A2-8: predná NN3024+BT022B*2, zadná NN3022
Ťažký-DutyCastIronBázaAaCkomponenty
Všetky odliatky sú optimalizované pomocou metódy konečných prvkov (FEA), aby sa znížila deformácia a schopnosť tlmiť nárazy pri zdvihnutí. Odliatky hlavných sérií sústruhov sú vystužené rebrami pre zvýšenie tuhosti a tepelnej stability. Kompaktné a symetrické odliatky vreteníka a koníka ďalej zvyšujú tuhosť a zabezpečujú vysokú presnosť polohovania a opakovateľnosť.
| Položka | Meno | Jednotka | 208MS | 208MSY |
| Cestovanie | Maximálny priemer otáčania lôžka | mm | Φ680 | Φ700 |
| Max. priemer obrábania | mm | Φ370 | Φ300 | |
| Maximálny priemer otáčania na držiaku nástroja | mm | Φ300 | Φ300 | |
| Maximálna dĺžka spracovania | mm | 420 | 400 | |
| Vzdialenosť medzi dvoma stredmi | mm | - | - | |
| Vreteno Valec Chuck | Vretenový nos | ASA | A2-6 | A2-6 |
| Hydraulický valec/skľučovadlo | Palec | 8'' | 8'' | |
| Priemer otvoru vretena | mm | Φ79/66 | Φ79/66 | |
| Maximálny priemer otvoru tyče | mm | Φ65/52 | Φ65/52 | |
| Maximálna rýchlosť vretena | otáčky za minútu | 4300 | 4300 | |
| Výkon vretenového motora | kw | 18/22 | 18/22 | |
| Krútiaci moment vretenového motora | Nm | 91-227 | 91-227 | |
| Protivreteno Valec Chuck | Hrot pomocného vretena | ASA | A2-5 | A2-5 |
| Pomocný hydraulický valec/skľučovadlo | Palec | 6” | 6” | |
| Priemer priechodného otvoru pomocného vretena | mm | Φ56 | Φ56 | |
| Priemer priechodného otvoru tyče pod maximálnym priemerom | mm | Φ46 | Φ46 | |
| Maximálna rýchlosť protivretena | otáčky za minútu | 5500 | 5500 | |
| Výkon motora pomocného vretena | kw | 17,5 | 17,5 | |
| Parametre posuvu osi X/ZN/S | Výkon motora X | kw | 2,5 | 2,5 |
| Výkon motora Y | kw | - | 1.2 | |
| Výkon motora Z | kw | 2,5 | 2,5 | |
| Výkon motora S | Kw | 1.2 | 1.2 | |
| Pohyb osi X | mm | 236 | 204 | |
| Pohyb osi Y | mm | - | 100±50 | |
| Pohyb osi Z | mm | 510 | 492 | |
| Špecifikácie koľajníc osí X/Z | špecifikácia | 35 valčekov | 35 valčekov | |
| Špecifikácie koľajnice osi Y | špecifikácia | 25 valčekov | 25 valčekov | |
| Pohyb osi S | mm | 600 | 600 | |
| Rýchly pohyb osi X | mm/min | 20 | 20 | |
| Rýchly pohyb osi Z | mm/min | 20 | 20 | |
| Rýchly pohyb osi Y | mm/min | - | 8 | |
| Rýchly pohyb osi S | mm/min | 24 | 24 | |
| Servopohon Parametre veže | Typ motorovej veže | / | BMT55 | BMT55 |
| Stanica s nástrojmi | / | 12T | 12T | |
| Výkon motora M | kw | 5,5 | 5,5 | |
| Krútiaci moment motora osi M | Nm | 35 | 35 | |
| Maximálna rýchlosť výkonovej hlavy | otáčky za minútu | 6000 | 6000 | |
| Špecifikácie držiaka nástroja s vonkajším priemerom | mm | 25*25 | 25*25 | |
| Špecifikácie držiaka nástroja s vnútorným priemerom | mm | Φ40 | Φ40 | |
| Čas výmeny susedného nástroja | sekunda | 0,15 | 0,15 | |
| Presnosť polohovania | / | ±2” | ±2” | |
| Opakujte presnosť polohovania | / | ±1” | ±1” | |
| Parametre koníka | Programovateľný hydraulický koník | / | - | - |
| Koník Max. zdvih | mm | - | ||
| Priemer objímky | mm | - | ||
| Cesta rukáva | mm | - | ||
| Zúženie objímky | / | - | ||
| Rozmery | Celkové rozmery | m | 2800*2100*1800 | 2700*2400*2000 |
| Hmotnosť stroja cca. | kg | 5900 | 5300 | |
| Iné | Objem nádrže na reznú kvapalinu | L | 150 | 150 |
| Výkon čerpadla chladiacej vody | kw | 0,75 | 0,75 | |
| Objem skrine hydraulickej jednotky | L | 40 | 40 | |
| Výkon motora hydraulického olejového čerpadla | kw | 1,5 | 1,5 | |
| Objem nádrže na mazací olej | L | 2 | 2 | |
| Výkon motora automatického mazacieho čerpadla | kw | 50 | 50 |
Kategórie produktov
-

Vysokopevnostné CNC obrábacie centrum série VC s...
-

Lineárne vedenie s horizontálnym pohyblivým stĺpikom série HP...
-

Lineárny vodiaci systém s horizontálnym pohyblivým stĺpikom série HT...
-

Štvorstopový CNC obrábací stroj pre vysoké zaťaženie série VS...
-

CNC obrábacie centrum série V s vysokou tuhosťou
-

Dvojstĺpcové CNC obrábacie centrum série X
-

Horizontálne 5-osé CNC obrábacie centrum TKG1600
-

CNC vertikálne sústruženie a frézovanie kompozitných centr...
-

Vysokorýchlostné CNC obrábacie centrum série GM
-

Vysokorýchlostné CNC frézovanie série GT
-

Dvojvretenový CNC sústruh SK32
-

CNC vertikálne obrábacie centrum RFTV510 pre kolesá...