


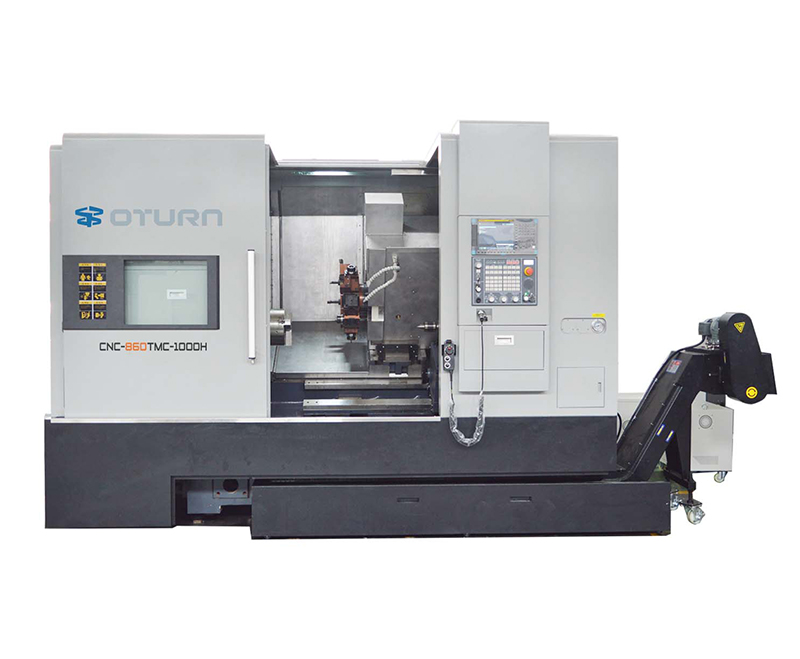
Výstražné svetlá CNC strojovsú kľúčové bezpečnostné výstražné signály počas prevádzky CNC obrábacieho stroja. Upozorňujú obsluhu na prevádzkový stav zariadenia prostredníctvom zvukovej spätnej väzby (napríklad pípnutí alebo výstražných zvukov). To, či je zvuk alarmu normálny, priamo súvisí s tým, či je možné poruchy zariadenia včas odhaliť, čím sa zabezpečí bezpečná prevádzka obrábacieho stroja. Abnormálny zvuk alarmu, ako napríklad žiadny zvuk alebo prerušovaný zvuk, nielenže ovplyvňuje efektivitu údržby, ale môže predstavovať aj bezpečnostné riziko. Tento článok vysvetlí príznaky abnormálneho zvuku alarmu a poskytne systematický postup riešenia problémov a opravy, ktorý pomôže personálu údržby zariadení efektívne riešiť problémy a zabezpečiť stabilnú prevádzku obrábacieho stroja.
Bežné príznaky a riešenie problémov s abnormálnym zvukom alarmu
Nezvyčajný zvuk alarmu sa často prejavuje tromi spôsobmi:
· Žiadny zvuk: Toto je zvyčajne spôsobené odpojeným výstupným audio prepojením alebo problémom s napájaním.
· Hluk alebo skreslenie: Zvyčajne je to spôsobené starnutím alebo poškodením komponentov generujúcich zvuk, ako je bzučiak alebo reproduktor, alebo nestabilným napájacím napätím.
· Prerušovaný alebo nespojitý zvuk: Často je to spôsobené slabým kontaktom alebo nestabilným pripojením v prenosovom vedení signálu.
Okrem toho je kľúčové určiť rozsah abnormálneho zvuku. Vyskytuje sa problém iba v špecifických stavoch alarmu, ako je napríklad alarm núdzového zastavenia alebo preťaženia? Alebo je abnormálny zvuk spoločný pre všetky alarmy? Ak abnormálne znejú iba niektoré alarmy, môže byť problém s logikou alarmového systému alebo súvisiacimi senzormi. Ak abnormálne znejú všetky alarmy, môže byť problém s hardvérom alarmového svetla alebo systémom napájania. Objasnenie týchto problémov pomôže zúžiť rozsah vyšetrovania a ušetriť čas.
Systematické kroky na riešenie problémov so zvukom alarmu
1. Skontrolujte napájacie a signálne vedenia
Zvukový modul alarmového svetla musí byť zo stabilného zdroja napájania, takže prvou úlohou je overiť zdroj napájania. Údržbár by mal najprv vypnúť hlavný zdroj napájania stroja a potom pomocou multimetra zmerať napätie na napájacích svorkách alarmového svetla, zvyčajne 24 V DC. Ak napätie nevykazuje žiadne napätie alebo výrazné výkyvy, ďalším krokom je kontrola prepálenej poistky alebo oxidácie kontaktov stýkača. Prepálenú poistku by ste mali okamžite vymeniť, zatiaľ čo oxidované kontakty by ste mali prebrúsiť jemným brúsnym papierom a znovu dotiahnuť, aby sa zabezpečil dobrý kontakt.
Ďalej sledujte signálny kábel spájajúci kontrolku alarmu a skontrolujte káble a konektory od svorkovnice kontrolky alarmu až po výstupný modul PLC alebo riadiacu jednotku alarmu. Dlhodobé vibrácieCNC strojmôže ľahko uvoľniť alebo poškodiť káblové konektory. Poškodené tienenie môže tiež spôsobiť rušenie a abnormality signálu. Počas údržby skontrolujte každý komponent jednotlivo, znova pripojte svorky a utiahnite spojovacie skrutky, aby ste sa uistili, že kabeláž je v dobrom stave a tienenie je neporušené.
2. Kontrola hardvéru a výmena sondážnych komponentov
Po overení, že napájacie a signálne vodiče sú v poriadku, môže byť problém so zvukovým signálom alebo reproduktorom vo vnútri kontrolky alarmu. Po vypnutí kontrolky alarm rozoberte a vizuálne skontrolujte snímač, či nie je zjavne poškodený, napríklad prasknutou membránou alebo spálenou cievkou. Ak je vzhľad normálny, použite multimeter na meranie odporu snímača. Abnormálna hodnota odporu (extrémne vysoká alebo blízka nule) naznačuje poruchu komponentu.
Pri výmene dielov sa uistite, že napäťové špecifikácie a montážne rozmery nového komponentu zodpovedajú starým. Počas inštalácie dbajte na polaritu, aby ste predišli opačnému zapojeniu, ktoré môže spôsobiť sekundárne poškodenie. Výber kvalifikovaných dielov zaručuje dlhodobú a stabilnú prevádzku kontrolky alarmu.
3. Overte parametre systému PLC a logiku alarmov
Ak je hardvér neporušený, ďalším krokom je overenie nastavení alarmu v riadiacom systéme obrábacieho stroja. Na kontrolu, či je aktivovaný zvuk alarmu, použite programovacie rozhranie PLC alebo stránku nastavení parametrov. Niektoré obrábacie stroje umožňujú stlmenie zvuku alarmu, čo môže spôsobiť, že kontrolka alarmu bude stlmená. Je tiež dôležité overiť, či výstupy PLC pre rôzne typy alarmov fungujú správne. Napríklad, či výstup PLC pre alarm núdzového zastavenia dokáže spustiť zvuk alarmu. Ak PLC nereaguje, skontrolujte tlačidlo núdzového zastavenia a súvisiace senzory, či nie je chyba v spúšťacom komponente na prednej strane.
Niektoré zariadenia dokážu upraviť hlasitosť a frekvenciu zvuku budíka. Ak je zvuk slabý alebo skreslený, obnovte predvolené nastavenia a upravte parametre, aby ste zabezpečili čistý a efektívny zvuk.
Odporúčania pre funkčné overenie po oprave a bežnú údržbu
Po opravách nezabudnite overiť simuláciou rôznych scenárov alarmu, ako napríklad stlačením tlačidla núdzového zastavenia alebo vykonaním testu preťaženia, aby ste sa uistili, že zvuk alarmu je jasný a stabilný. Podrobné záznamy o príčine poruchy a konkrétnom postupe opravy by mali byť zahrnuté do súboru údržby zariadenia, ktorý bude slúžiť ako referencia pri následnej údržbe.
Aby sa znížil výskyt abnormálnych zvukov alarmových svetiel, odporúča sa zaviesť plán pravidelnej údržby. Kontrolujte zapojenie káblov a tesnosť svoriek alarmového svetla aspoň raz mesačne, aby ste predišli uvoľneniu v dôsledku vibrácií zariadenia. Okrem toho pri čisteníCNC sústružnícke centrumDávajte pozor, aby sa do kontrolky alarmu nedostala voda a olej a aby vlhkosť nepoškodila zvukové komponenty. Ak sa zistí, že komponenty starnú, včasná výmena je kľúčová pre zabezpečenie dlhodobej účinnosti alarmového systému.
Zavedením systematického cyklu údržby „riešenie problémov – oprava – overovanie – prevencia“ sa dá nielen zlepšiť spoľahlivosť zvuku výstražného svetla, ale aj výrazne zlepšiť celkové bezpečnostné výstražné schopnosti obrábacieho stroja, čím sa zabezpečí plynulá výroba.
Záver
Abnormality výstražných svetiel sa môžu zdať drobné, ale sú kľúčové pre základnú funkciu bezpečnostného výstražného systému obrábacieho stroja. Proces údržby by sa mal riadiť zásadou „najprv jednoduché, potom ťažké, najprv hardvér, potom softvér“, pričom by sa mal postupne identifikovať bod poruchy, od zapojenia napájania a prenosu signálu až po hardvérové a systémové nastavenia. Len týmto spôsobom je možné rýchlo obnoviť funkciu zvuku výstražného svetla, zlepšiť rýchlosť reakcie CNC obrábacieho stroja na poruchy a zaručiť bezpečnosť výroby. Personál údržby musí nielen ovládať vedecké metódy údržby, ale musí tiež pravidelne vykonávať preventívnu údržbu, aby sa zásadne znížil výskyt porúch a zabezpečila bezpečná a efektívna prevádzka CNC stroja.
Čas uverejnenia: 03.09.2025